Kurz & klar
Fingerzinken fräst du am einfachsten im Frästisch mit einem selbstgebauten Schlitten: Ein gerader Nutfräser schneidet die Lücken, ein Anschlagstift in Fräserbreite legt den Abstand fest. Die Passung stellst du an Probestücken ein, bevor du das eigentliche Werkstück fräst. Alternativ führst du die Oberfräse mit Kopierhülse durch eine Zinkenschablone, die meist Schwalbenschwanzverbindungen erzeugt.
Fingerzinken gehören zu den bekanntesten Eckverbindungen im Holzbau. Du siehst sie an Schubkästen, Kisten, Kästchen und Werkzeugboxen: Die Enden zweier Bretter greifen wie Kämme ineinander. Mit der Oberfräse gelingen sie gleichmäßig und schnell, sobald du eine Führung hast, die den Abstand der Zinken festlegt.
Diese Anleitung zeigt zwei Wege. Der erste nutzt den Frästisch mit einem einfachen Schlitten und einem Anschlagstift. Der zweite führt die Maschine von Hand mit Zinkenschablone und Kopierhülse. Dazu kommen die Berechnung der Zinkenzahl, das Einstellen der Passung, das Verleimen und die typischen Fehler.
Was sind Fingerzinken, und wie fest sind sie?
Bei einer Zinkung ist das Hirnholz beider Bretter kammartig ausgeschnitten, sodass die Zinken des einen Teils in die Lücken des anderen greifen. Wikipedia unterscheidet Fingerzinken mit geraden Flächen von Schwalbenschwanzzinken mit Hinterschnitt. Die Fingerzinken (auch Kastenzinken) ziehen sich vor dem Verleimen nach außen auseinander, die Schwalbenschwänze halten dagegen in Zugrichtung formschlüssig.
Trotzdem sind Fingerzinken keine schwache Verbindung. Laut Wikipedia zählen Zinkungen wegen der großen verleimten Flächen zu den festesten Holzverbindungen, und gerade verleimte Fingerzinken halten größeren Belastungen stand als Schwalbenschwanzzinken, weil ihnen deren schmale, schwache Stellen fehlen. Das Wikipedia-Stichwort „Box joint“ beschreibt den gleichen Vorteil: Die hohe Leimfläche ergibt einen festen Verbund, und die Verbindung ist viel einfacher herzustellen als ein Schwalbenschwanz. Eine Übersicht über weitere Verbindungen findest du im Magazin zu Holzverbindungen. Das Glossar erklärt Fingerzinken und die Schwalbenschwanzverbindung kurz.
Schlitten oder Schablone: Welcher Weg passt zu dir?
Beide Wege liefern saubere Zinken, aber sie unterscheiden sich in Aufwand, Ergebnis und Kosten. Entscheidend ist, welche Verbindung du brauchst und ob du einen Frästisch hast.
| Kriterium | Frästisch mit Schlitten | Zinkenschablone mit Kopierhülse |
|---|---|---|
| Verbindung | Gerade Fingerzinken in frei wählbarer Breite | Meist Schwalbenschwanz in fester Teilung, je nach Schablone auch Fingerzinken |
| Voraussetzung | Frästisch, Nutfräser, selbstgebauter Schlitten | Oberfräse, Kopierhülse und passender Fräser, Schablone |
| Zinkenbreite | Frei, bestimmt durch Fräserbreite und Stiftabstand | Festgelegt durch die Kämme der Schablone |
| Einrichtung | Aufwendig einmalig, danach schnell | Schnell, aber abhängig von Anleitung des Herstellers |
| Genauigkeit | Hängt von Bau und Einstellung des Schlittens ab | Durch die Schablone vorgegeben |
| Kosten | Gering, wenn Frästisch und Fräser vorhanden sind | Anschaffung der Schablone nötig, in der Regel Einsteiger- bis Mittelklasse |
Quelle: eigene Einordnung; Herstellerangaben zu den Schablonen siehe Boxen weiter unten.
Mit dem Schlitten fräst du Fingerzinken in jeder Breite, die dein Fräser hergibt. Mit einer Schablone bist du an deren Kämme gebunden. Beachte: Die meisten im Handel angebotenen Zinkenschablonen sind für Schwalbenschwänze ausgelegt. Wenn du gerade Fingerzinken fräsen willst, lies die Produktbeschreibung genau. Ein Vergleich weiterer Modelle steht auf der Seite zur Zinkenschablone.
Das brauchst du
- Oberfräse mit Frästisch oder Einbau in eine Tischplatte (für den Schlittenweg).
- Gerader Nutfräser in der gewünschten Zinkenbreite. Die Schneidenlänge muss mindestens der Holzstärke entsprechen. Ein Spiralfräser reduziert Ausrisse, wie Woodcraft allgemein empfiehlt.
- Schlitten aus Multiplex oder MDF mit Anschlagleiste, Rückwand als Gegenhalter und Anschlagstift.
- Probestücke aus dem gleichen Holz in der gleichen Stärke wie das Werkstück, mehr als nötig.
- Streichmaß oder Messschieber, Anschlagwinkel, Bleistift, Zwingen.
- Leim, Zwingen, Gummihammer oder Holzklotz, Schleifklotz.
- Für den Schablonenweg: Zinkenschablone mit Anleitung, Kopierhülse und die mitgelieferten Fräser.
Als Zubehör für den Schablonenweg kommen zum Beispiel diese beiden Angebote in Frage. Beide sind nach Herstellerangabe Schwalbenschwanzschablonen, keine reinen Fingerzinken-Hilfen:
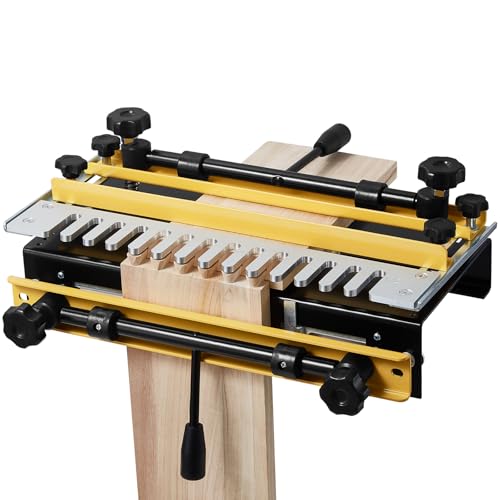
VEVOR Zinkenfräsmaschine
Ideal für: Halbverdeckte Schwalbenschwänze, etwa für Schubkästen
- Arbeitsbreite 140 bis 310 mm oben
- Exzenterspanner
- Aluminiumlegierung
Laut Listing mit 12,7-mm-Schablone für halbverdeckte Verbindungen und Fräsern. Arbeitsbreite oben 140 bis 310 mm, Holzdicke bis 40 mm oben und 36 mm seitlich.
* Affiliate-Link: Bei einem Kauf erhalten wir eine Provision, für dich ändert sich der Preis nicht. Mehr erfahren
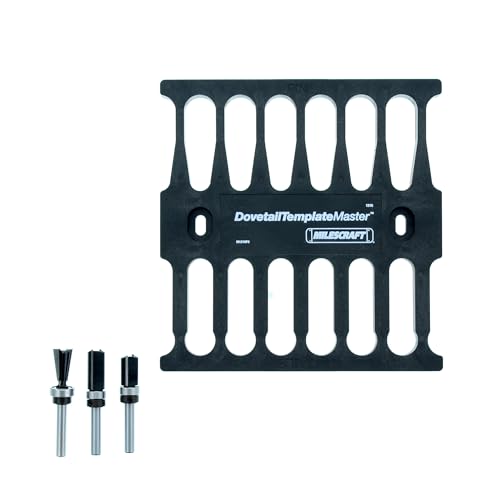
Milescraft 1218
Ideal für: Zinken- und Schwalbenschwanzverbindungen im Selbstbau
- Schablone mit Zinkenfräser und Nutfräsern im Set
- Schäfte mit 6,35 mm
Laut Listing mit Zinkenfräser (8 Grad) und zwei Nutfräsern, jeweils mit 6,35-mm-Schaft. Für Fingerzinken prüfe die Anleitung des Herstellers.
* Affiliate-Link: Bei einem Kauf erhalten wir eine Provision, für dich ändert sich der Preis nicht. Mehr erfahren
Wie fräst du Fingerzinken im Frästisch? Schritt für Schritt
1. Zinkenbreite und Zinkenzahl festlegen
Die Zinken sollten laut Heimwerker.de nicht breiter sein als die Holzstärke, idealerweise etwa ein Drittel davon. Dieser Hinweis steht bei der Handsägemethode, er lässt sich auf den Fräser übertragen. Für die Zahl der Teile teilst du die Brettbreite durch die Zinkenbreite. Ergibt das keine ungerade ganze Zahl, ändere die Zinkenbreite oder kürze das Brett, denn mit einer ungeraden Zahl beginnen und enden die Zinken eines Brettes an den Außenkanten.
Ein Rechenbeispiel: Du baust einen Kasten aus 18 mm starkem Holz. Ein Drittel davon sind 6 mm. Du wählst einen 8-mm-Nutfräser. Bei einer Brettbreite von 120 mm ergeben sich 120 ÷ 8 = 15 Teile. Das ist eine ungerade Zahl, und beide Bretter lassen sich damit sauber planen. Das erste Brett bekommt acht Zinken und sieben Lücken, das zweite sieben Zinken und acht Lücken. Woodcraft rät dazu, die Planung so anzulegen, dass zwei gegenüberliegende Seiten mit einer vollen Zinke beginnen und enden.
Passe auf den Schaftdurchmesser auf: Der Fräser muss zur Spannzange passen. Für die Zahl der Zustellungen gilt wie sonst auch, dass du bei hartem Holz nicht tiefer als nötig in einem Zug fräsen solltest, siehe Zustellung.
2. Schlitten bauen und einrichten
Der Schlitten führt das Werkstück senkrecht am Fräser vorbei. Fine Woodworking beschreibt das Prinzip für eine Tischkreissäge, es überträgt sich auf den Frästisch:
- Auf dem Schlitten sitzt eine Anschlagleiste (Rückwand), an der das Brett anliegt. Sie dient zugleich als Gegenhalter, damit die Zinken am Austritt nicht ausreißen.
- Ein Stift (Indexstift) in einer Aussparung der Leiste legt den Abstand der Schnitte fest. Er muss laut Fine Woodworking genau so breit sein wie die Schnittbreite, hier der Fräserdurchmesser, und niedriger als die gefrästen Lücken, damit das Werkstück flach auf dem Schlittenboden liegt.
- Den Abstand zwischen Stift und Fräser stellst du mit einem Reststück in Fräserbreite ein. Schiebe die Leiste, bis das Reststück stramm zwischen Stift und Fräser sitzt.
Den Fräsanschlag des Tisches brauchst du für diese Arbeit meist nicht, weil der Schlitten die Führung übernimmt. Wichtig ist, dass der Schlitten spielfrei in der Nut oder am Tischrand läuft.
3. Frästiefe einstellen
Die Fräserhöhe über dem Tisch bestimmt die Länge der Zinken. Stelle sie auf die Stärke des Gegenstücks ein, plus einen kleinen Überstand von einem halben Millimeter oder weniger. Den Überstand schleifst oder hobelst du nach dem Verleimen bündig. Wenn die Zinken zu kurz sind, bleibt eine Stufe in der Ecke, und der Überstand fehlt zum Verschleifen. Ein feines Einstellen der Tiefe an Probestücken lohnt sich.
4. Probestücke fräsen und Passung prüfen
Fräse zwei Probestücke aus Restholz in der gleichen Stärke wie das Werkstück. Fine Woodworking beschreibt es so: Du fräst eine Lücke nahe der Kante, steckst sie auf den Stift und wiederholst den Schnitt bis zum Ende. Steck die Probestücke zusammen und prüfe die Passung.
| Befund | Ursache | Korrektur |
|---|---|---|
| Verbindung klemmt, lässt sich nicht fügen | Zinken zu breit, Lücken zu schmal | Anschlagstift näher an den Fräser rücken |
| Verbindung ist locker, Spiel zwischen den Zinken | Zinken zu schmal, Lücken zu breit | Anschlagstift weiter vom Fräser weg rücken |
| Zinken stehen vor | Fräser zu hoch eingestellt | Fräserhöhe etwas senken oder Überstand bündig schleifen |
| Zinken sitzen zu tief | Fräser zu niedrig eingestellt | Fräserhöhe etwas anheben |
Quelle: Fine Woodworking (Einstellen des Indexstifts, dort für eine Tischkreissäge beschrieben); Übertragung auf den Fräser durch uns.
Fine Woodworking weist darauf hin, dass sich Abweichungen mit jedem Zinken aufsummieren. Schon kleine Verstellungen verändern die Passung deutlich. Verstelle den Stift deshalb nur in sehr kleinen Schritten, lockere dazu die Zwingen leicht und klopfe die Leiste in die gewünschte Richtung.
5. Das erste Brett fräsen
- Markiere die Bretter. Kennzeichne Außenseite, Innenseite und Ecke, zum Beispiel mit Dreiecken und Buchstaben, damit du später nichts vertauschst.
- Lege das erste Brett aufrecht an die Rückwand des Schlittens und mit der Kante an den Stift.
- Schiebe den Schlitten gleichmäßig am Fräser vorbei und fräse die erste Lücke. Rücke dann das Brett, sodass die gerade gefräste Lücke über den Stift greift, und fräse die nächste.
- Wiederhole das, bis du am anderen Ende angekommen bist. Fine Woodworking beschreibt es so: Der erste Schnitt liegt mit dem Brett am Stift, alle weiteren Schnitte setzt du mit der Lücke über den Stift.
6. Das Gegenstück fräsen
Das zweite Brett braucht die versetzten Lücken. Lege dafür vor dem ersten Schnitt ein Abstandsstück in Fräserbreite zwischen Brettkante und Stift. Dann beginnt das Brett mit einer Lücke statt mit einem Zinken. Alle weiteren Schnitte laufen wie bei Brett eins. Prüfe das Ergebnis immer zuerst an einem Probestück, bevor du das Werkstück fräst. Bei vier Brettern eines Kastens fräst du zuerst alle Teile mit Zinken außen, dann die mit Lücken außen, damit du den Anschlag nicht ständig umbauen musst.
7. Trocken fügen, verleimen und bündig schleifen
Füge die Ecken zuerst trocken, ohne Leim. Die Teile sollten sich mit leichtem Druck oder einem leichten Schlag mit dem Gummihammer zusammenstecken lassen. Verteile dann Leim auf den Seitenflächen der Zinken. Das ist Längsholz, das gut verleimt. Das Hirnholz an den Zinkenenden nimmt kaum Leim auf. Spanne die Verbindung mit Zwingen, prüfe die Rechtwinkligkeit und messe bei einem Kasten die Diagonalen nach. Gleich lange Diagonalen sind ein Hinweis auf einen rechtwinkligen Kasten. Nach dem Trocknen schleifst oder hobelst du die überstehenden Zinkenenden bündig.
Wie fräst du Fingerzinken mit der Zinkenschablone?
Eine Zinkenschablone ist eine Vorrichtung, die beide Bretter rechtwinklig einspannt. Du führst die Oberfräse mit Kopierhülse durch die Kämme der Schablone, und der Fräser schneidet die Lücken. Die Kämme geben Teilung und Form vor. Viele Schablonen sind für Schwalbenschwänze gebaut. Der Weg ist je nach Hersteller verschieden, deshalb gelten die folgenden Punkte nur als Orientierung:
- Folge der Anleitung des Herstellers zur Einstellung von Frästiefe und Anschlag.
- Prüfe, welche Fräser und welche Kopierhülse zur Schablone gehören. Laut Woodcraft bieten Schablonen für die Oberfräse oft zwei Zinkenbreiten an.
- Fräse die Probestücke zuerst, bevor du das eigentliche Werkstück bearbeitest.
- Beachte die Vorgaben zu Holzstärke und Arbeitsbreite. Die VEVOR-Schablone gibt zum Beispiel Maximalwerte für Holzdicke und Breite an.
- Verwende zur Vermeidung von Ausrissen laut Woodcraft einen Spiralfräser und einen langsamen Vorschub.
Welche Schablonen es gibt, vergleicht die Seite zur Zinkenschablone. Wenn du dich zwischen Schablone und Schlitten entscheiden willst, lies zuerst die Tabelle oben.
Typische Fehler beim Fräsen von Fingerzinken
| Fehler | Ursache | Lösung |
|---|---|---|
| Ausrisse an den Zinkenkanten | Fehlender Gegenhalter, stumpfer Fräser, zu schneller Vorschub | Rückwand am Schlitten, scharfer Fräser, Spiralfräser, langsam schieben; siehe Ausrisse am Hirnholz |
| Fugen klaffen in der Ecke | Zinken zu schmal oder Stift falsch eingestellt | Passung an Probestücken einstellen, Stift in kleinen Schritten verschieben |
| Verbindung lässt sich nicht fügen | Zinken zu breit | Stift näher an den Fräser, Probestücke wiederholen |
| Kasten ist verzogen oder nicht rechtwinklig | Ungleiche Zinkenzahl, falsche Reihenfolge, zu starker Zwingendruck | Teile markieren, trocken fügen, Diagonalen prüfen |
| Zinken stehen unregelmäßig vor | Holzstärken unterschiedlich oder Fräserhöhe falsch | Bretter gleich dick hobeln, Frästiefe an Probestück prüfen |
| Brandspuren am Hirnholz | Stumpfer Fräser oder zu langsamer Vorschub bei zu hoher Drehzahl | Fräser schärfen oder ersetzen, gleichmäßig schieben; siehe Drehzahl bei der Oberfräse |
Quelle: eigene Einordnung aus den genannten Fachquellen und allgemeiner Fräspraxis.
Weitere Grundlagen zum Nutenfräsen, das du für den Schlitten brauchst, beschreibt der Ratgeber Nut fräsen mit der Oberfräse. Wie du Fräser sicher wechselst, steht im Ratgeber Fräser wechseln.
Häufige Fragen
Welcher Fräser eignet sich für Fingerzinken?
Ein gerader Nutfräser, dessen Breite der gewünschten Zinkenbreite entspricht. Seine Schneidenlänge sollte mindestens der Holzstärke entsprechen. Laut Heimwerker.de sollte die Zinkenbreite nicht größer sein als die Holzstärke, idealerweise etwa ein Drittel davon. Ein Spiralfräser mindert Ausrisse.
Wie viele Zinken brauche ich?
Teile die Brettbreite durch die Zinkenbreite. Das Ergebnis sollte eine ungerade ganze Zahl sein, damit ein Brett außen mit Zinken und das Gegenstück außen mit Lücken endet. Passt das Ergebnis nicht, ändere die Zinkenbreite oder die Brettbreite.
Sind Fingerzinken oder Schwalbenschwänze fester?
Laut Wikipedia halten gerade verleimte Fingerzinken größeren Belastungen stand als Schwalbenschwanzzinken, weil sie keine schmalen, schwachen Stellen haben. Schwalbenschwänze haben dafür einen Hinterschnitt und halten in Zugrichtung formschlüssig.
Brauche ich unbedingt einen Frästisch?
Für den Schlittenweg ja. Wenn du keinen Frästisch hast, kannst du mit einer Zinkenschablone und Kopierhülse von Hand arbeiten. Prüfe vor dem Kauf, ob die Schablone gerade Fingerzinken oder Schwalbenschwänze fräst. Mehr zum Tisch steht auf der Seite zum Frästisch.
Wie vermeide ich Ausrisse an den Zinken?
Verwende eine Rückwand am Schlitten, einen scharfen Fräser und, wie Woodcraft empfiehlt, einen Spiralfräser mit langsamem, gleichmäßigem Vorschub. Fräse zuerst Probestücke aus dem gleichen Holz.
Welches Holz eignet sich für den Einstieg?
Gut geeignet sind gleichmäßige, nicht zu harte Hölzer ohne Äste an den Zinken. Weichholz fräst sich leicht, reißt aber an den Kanten schneller aus. Probiere die Einstellung immer an Resten des verwendeten Holzes aus.
Quellen
* Affiliate-Link: Bei einem Kauf erhalten wir eine Provision, für dich ändert sich der Preis nicht. Preise und Verfügbarkeit können sich seit dem angegebenen Zeitpunkt geändert haben. Werbehinweis

Wir vergleichen Oberfräsen, Kantenfräsen, Fräser und Zubehör auf Basis von Herstellerangaben, aktuellen Produktdaten und veröffentlichten Tests anderer Redaktionen. Eigene Labortests führen wir nicht durch – wie wir arbeiten, steht offen auf So vergleichen wir.